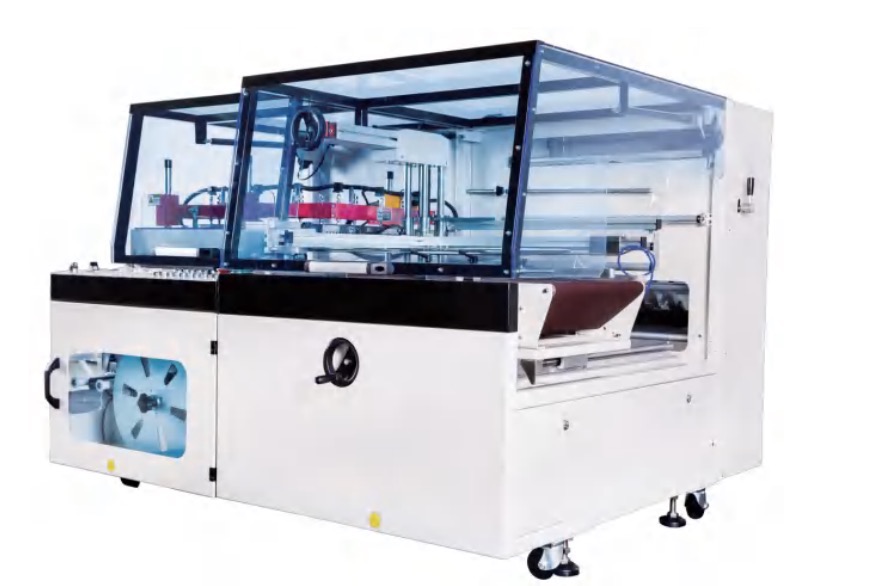
Los materiales y equipos de embalaje no coincidentes agotan silenciosamente su eficiencia operativa todos los días. A menudo vemos a los operadores de líneas de producción luchar por mantener las velocidades de producción. Se enfrentan a estas dificultades porque sus máquinas selladoras no pueden procesar correctamente los polímeros modernos. En estos entornos rígidos con frecuencia surgen sellos débiles, reemplazos frecuentes de cables y cuellos de botella inesperados en la producción. La poliolefina (POF) sirve como estándar de la industria para envases retráctiles seguros y de alta claridad. Sin embargo, su rendimiento depende completamente de configuraciones específicas del equipo de sellado. Creamos esta guía integral para brindar a los gerentes de operaciones y adquisiciones un marco de evaluación altamente práctico y basado en evidencia. Aprenderá exactamente cómo hacer coincidir los parámetros de su maquinaria con los requisitos avanzados de materiales. Este conocimiento le ayuda a minimizar los riesgos de implementación de forma inmediata. También le permite asegurar un embalaje hermético y confiable para cada lote de productos.
Conclusiones clave
- El diseño de plegado central es fundamental: los selladores de barra en L requieren una película retráctil POF de plegado central para una carga y sellado eficientes en una sola pasada.
- El material del alambre dicta el éxito: la compatibilidad óptima del sellador de película retráctil POF depende de hacer coincidir el calibre de la película con el elemento de sellado correcto (p. ej., cuchillas recubiertas de teflón o alambres de nicromo especializados) para evitar la acumulación de carbono.
- Realidades de PVC frente a POF: la actualización de PVC a POF requiere una recalibración de la temperatura; POF exige una ventana de calor más estrecha y precisa, pero elimina el desgaste corrosivo del equipo.
- Las pruebas son obligatorias: nunca compre al por mayor sin una prueba piloto controlada que evalúe el tiempo de permanencia, la resistencia del sellado y la integración del túnel de contracción. Espesor
Comprensión de los factores de compatibilidad del sellador de película retráctil POF
La dinámica térmica difiere enormemente entre los polímeros modernos y los materiales de embalaje tradicionales. La poliolefina reacciona al calor aplicado mucho más rápido que el PVC tradicional. Se requiere una ventana de temperatura estrecha y muy consistente para lograr sellos herméticos fuertes. Si la temperatura de las mandíbulas fluctúa, los operadores inmediatamente enfrentan quemaduras frecuentes. También pueden encontrar articulaciones débiles que se separan durante el tránsito. Debes mantener la estabilidad térmica para evitar estos defectos.
La alineación mecánica es sumamente importante para el éxito operativo. Las máquinas de corte en ángulo recto dependen de geometrías de materiales específicas para encerrar productos de manera eficiente. Requieren estrictamente una configuración de página central. El material llega ya doblado por la mitad en el rollo de suministro. Simplemente inserte el producto entre las capas superior e inferior. Luego, la máquina corta y fusiona los bordes abiertos simultáneamente. Este único movimiento aumenta significativamente el rendimiento.
El espesor de la película dicta directamente la duración necesaria de la exposición al calor. Los calibres más pesados exigen tiempos de contacto de las mandíbulas más prolongados. Necesitan este tiempo extra para fusionar completamente las múltiples capas. Los calibres más ligeros se derriten rápidamente. Aplicar demasiado tiempo de permanencia a películas delgadas crea bordes desordenados y fibrosos. Confiamos en estrictas relaciones entre calibre y tiempo para estandarizar las configuraciones de producción.
Tabla: Recomendaciones de calibre de película POF versus tiempo de permanencia relativo
| del calibre de la película | (micras) | Tiempo de permanencia relativo Riesgo | de aplicación común |
| Calibre 45 | 11.4 | muy corto | Mercancías ligeras al por menor, cosméticos. |
| Calibre 60 | 15.2 | Corto | Productos horneados, pequeños materiales impresos. |
| Calibre 75 | 19.0 | Medio | Cajas de software, artículos de consumo estándar. |
| Calibre 100 | 25.4 | Largo | Hardware pesado, artículos en paquetes múltiples |

Criterios clave de evaluación para el rendimiento del sellador L-Bar
Configuraciones de elementos de sellado
Debes evaluar diferentes elementos de corte en función de tu volumen esperado. Los alambres calientes redondos ofrecen una funcionalidad básica para tiradas de bajo volumen. Sin embargo, tienen dificultades con el uso intensivo y continuo. Los alambres planos distribuyen el calor de manera más amplia por todo el material. Las microcuchillas recubiertas de teflón ofrecen el máximo rendimiento absoluto en entornos industriales. Cortan los polímeros limpiamente sin derretir el exceso de material. Establecer una verdadera compatibilidad del sellador de película retráctil POF generalmente exige estas microcuchillas avanzadas. Mitigan activamente la acumulación de residuos de polímeros pegajosos durante turnos largos.
Control de calor y presión de la mandíbula
Los controladores digitales proporcionales-integrales-derivativos (PID) superan ampliamente a los diales analógicos básicos. Los controladores PID monitorean y ajustan constantemente la temperatura de la mandíbula. Mantienen la ventana térmica exacta que requieren los polímeros sensibles. Los sistemas analógicos a menudo se desvían con el tiempo. Esta lenta deriva provoca cortes inconsistentes en un solo lote.
La presión de la mandíbula juega un papel igualmente crucial en la integridad del paquete. Las mandíbulas superior e inferior deben encontrarse uniformemente en toda su longitud. Si la almohadilla de la base de silicona se desgasta de manera desigual, la presión cae en puntos específicos. La presión desigual crea "cabello de ángel". Estos finos hilos de plástico derretido comprometen la seguridad del paquete. También parecen muy poco profesionales en los estantes de las tiendas minoristas.
Integración con túneles retráctiles
La mandíbula cortadora sólo completa el primer paso del proceso. A continuación, el transportador entrega el producto recién cerrado al túnel de retracción. El flujo de aire del túnel afecta dramáticamente la tasa de contracción final. Necesita una convección equilibrada para evacuar el aire de manera uniforme del paquete. Si el traspaso hace que el producto rebote, las costuras nuevas podrían romperse. Recomendamos adaptar exactamente las velocidades del transportador para evitar sacudidas repentinas.
Estándares de aplicación y cumplimiento específicos de la industria
El contacto directo con los alimentos exige un estricto cumplimiento de rigurosos protocolos de seguridad. La FDA regula los materiales que tocan los consumibles. que elija El sellador de barra en L debe procesar perfectamente los materiales aprobados. Debe cortar la película limpiamente sin generar humos tóxicos nocivos. Nunca debe dejar pequeños residuos de partículas en el sello de seguridad alimentaria. Incluso la contaminación microscópica viola estrictas normas de cumplimiento.
La óptica visual impulsa el éxito de los productos en entornos de exhibición minorista. Los ajustes óptimos de la máquina evitan que se formen "orejas de perro" en las esquinas. Las orejas de perro ocurren cuando el exceso de plástico no se encoge. Interfieren con el escaneo de códigos de barras y parecen descuidados. El equipo correctamente calibrado garantiza presentaciones de gran claridad y brillo. Los consumidores intuitivamente equiparan un embalaje limpio y hermético con una calidad superior del producto.
Las expectativas de velocidad cambian por completo los requisitos de su maquinaria. Los sistemas manuales funcionan bastante bien para operaciones boutique o de bajo volumen. Los modelos semiautomáticos manejan volúmenes moderados pero dependen en gran medida de la coherencia del operador. Los sistemas totalmente automáticos exigen el más alto nivel absoluto de coincidencia de componentes. Corren a velocidades extremas. A 40 paquetes por minuto, incluso las desviaciones térmicas más pequeñas provocan enormes acumulaciones de chatarra.
Riesgos comunes de implementación y solución de problemas
Incluso las configuraciones más avanzadas ocasionalmente encuentran fricciones durante la implementación. Podemos resolver estos problemas examinando directamente las causas mecánicas fundamentales.
- 1: acumulación de carbono y humo. Es probable que su máquina se caliente demasiado para el calibre de material específico. El polímero derretido se adhiere al elemento cortante y se quema instantáneamente. Debe reemplazar periódicamente la cinta de teflón para evitar esta adherencia. Alternativamente, cambie su mecanismo de corte por completo a una microcuchilla duradera.
- Riesgo 2: Sellos débiles o partidos. Un tiempo de permanencia insuficiente suele provocar este frustrante defecto. La presión desigual de la mandíbula también juega un papel importante. Los operadores a menudo apresuran el movimiento de sellado manual para trabajar más rápido. Debe implementar listas de verificación de calibración estandarizadas para el operador. Asegúrese de que sus trabajadores mantengan la mandíbula cerrada durante el ciclo completo requerido.
- Riesgo 3: marcas de arrugas y contracción incompleta. Una microperforación deficiente atrapa el aire ambiente dentro del paquete. El aire atrapado se hincha violentamente dentro del horno. Asegúrese de que su sistema cuente con un perforador de molinete integrado y altamente funcional. El perforador hace pequeños agujeros estratégicos en el material justo antes de que entre en la cámara de calor.
Cómo preseleccionar y validar su configuración (próximos pasos)
Debes comenzar por auditar minuciosamente tu maquinaria actual. Determine inmediatamente si su equipo actual tiene la precisión térmica necesaria. Verifique el tipo exacto de cable instalado en la mandíbula. Verifique si las almohadillas de silicona permanecen planas y resistentes. Debe confirmar estos detalles antes de realizar la transición a polímeros avanzados.
A continuación, implemente un estricto marco de prueba piloto. Nunca compre materiales al por mayor sin probarlos primero. Siga cuidadosamente estos pasos de validación secuencial:
- Solicite rollos de muestra de película retráctil POF plegada central en varios calibres diferentes.
- Ejecute un lote de prueba estructurado de 50 unidades a través de su línea de producción exacta.
- Registre los ajustes precisos de temperatura, las velocidades del transportador y los tiempos de permanencia utilizados.
- Pruebe las costuras terminadas mediante pruebas de caída y pruebas de tracción manuales agresivas.
Por último, apóyese en gran medida en el apoyo de los proveedores durante esta fase. Seleccione socios proveedores que ofrezcan activamente una consulta técnica profunda. Deberían ayudarle a calibrar su máquina de forma proactiva. Evite los vendedores de productos básicos transaccionales que desaparecen después de entregar los palés. El soporte técnico experto resuelve los problemas de calibración en minutos en lugar de días.
Conclusión
Las máquinas cortadoras de poliolefina y de ángulo recto forman una combinación de producción altamente eficaz. Sin embargo, debe alinear perfectamente los ajustes térmicos, los tipos de cables y los calibres de los materiales. Una alineación adecuada evita retrasos inesperados en la producción y elimina por completo los antiestéticos defectos de embalaje. Adoptar un enfoque estructurado y basado en evidencia para las auditorías de maquinaria protege activamente la integridad de su línea de producción.
Le recomendamos que pruebe estos parámetros en su propio suelo. Solicite hoy un rollo de muestra de material para comenzar su prueba piloto. Programe una consulta de compatibilidad detallada con nuestro equipo técnico de ventas. Estarán encantados de ayudarle a validar la configuración específica de su maquinaria y optimizar su producción diaria.
Preguntas frecuentes
P: ¿Puedo utilizar película retráctil POF en una máquina utilizada anteriormente para PVC?
R: Sí, pero primero debe limpiar minuciosamente el alambre de sellado. También es necesario reemplazar completamente la cinta de teflón. Vuelva a calibrar sus ajustes de temperatura con cuidado, ya que estos materiales tienen puntos de fusión completamente diferentes. El PVC funciona mucho más frío. El ajuste de poliolefina requiere pruebas inmediatas para evitar quemaduras.
P: ¿Cuál es el mejor calibre de POF para una selladora manual de barra en L?
R: Generalmente recomendamos calibre 60 a 75 para operaciones manuales. Las películas más gruesas requieren una presión más constante y uniforme que la que un operador manual puede proporcionar de manera confiable durante un turno largo. Los calibres más ligeros se fusionan rápidamente. Reducen la fatiga del operador al tiempo que mantienen una excelente seguridad del paquete.
P: ¿Por qué mi sellador en barra L deja hilos de "cabello de ángel" en la película POF?
R: Este problema común generalmente indica que el alambre de sellado no está lo suficientemente caliente. También ocurre si el operador abre la mandíbula demasiado rápido antes de que se complete el corte. Las superficies de corte desgastadas o la cinta de teflón dañada frecuentemente causan que estos pequeños hilos se derritan.
P: ¿La película POF de pliegue central requiere una rejilla de desenrollado especial?
R: Los selladores estándar generalmente cuentan con separadores de película incorporados. Sin embargo, debe asegurarse de que la rejilla de desenrollado esté perfectamente alineada con el ancho del material. La alineación adecuada evita una alimentación desigual. De lo contrario, una alimentación desigual provoca cortes torcidos y desperdicio de material en cada ciclo.