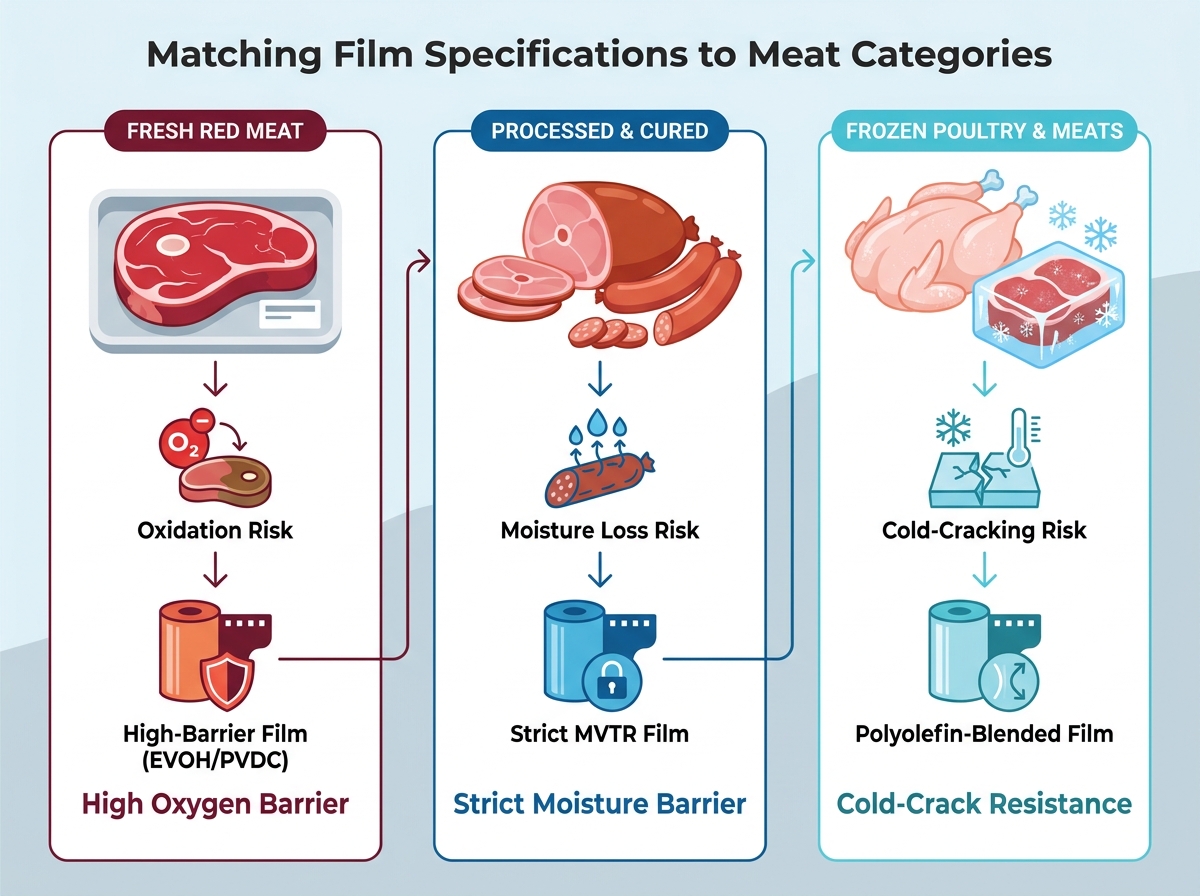
El envasado de carne conlleva riesgos increíblemente altos tanto para los procesadores, distribuidores y minoristas modernos. La selección de un material de embalaje mal combinado conduce inmediatamente a tasas elevadas de fugas, oxidación acelerada y costosos rechazos en el comercio minorista. Necesita precisión de ingeniería para proteger la delicada calidad del producto y preservar sus márgenes operativos.
Tomar esta decisión nunca es simplemente una simple búsqueda del mejor material de embalaje en general. Debe alinear cuidadosamente las características específicas de la carne (ya sea con o sin hueso, fresca o congelada) con las especificaciones técnicas exactas de la película. Métricas como la tasa de transmisión de oxígeno (OTR), la tasa de transmisión de vapor húmedo (MVTR) y la resistencia a la perforación definen el rendimiento real de una película. Ignorar estas variables compromete rápidamente la seguridad de los alimentos y el atractivo en los lineales del comercio minorista.
Este artículo ofrece un estricto marco de evaluación técnica para equipos de adquisiciones e ingenieros de embalaje. Le mostraremos cómo seleccionar con precisión los materiales correctos para sus líneas de procesamiento dedicadas. Aprenderá a navegar por opciones complejas de polímeros, evaluar hojas de datos técnicos de la competencia y validar la integridad estructural mediante pruebas operativas rigurosas en el mundo real.
Conclusiones clave
La aplicación dicta el material: la carne roja fresca requiere estrictas barreras de oxígeno, mientras que los productos congelados priorizan la resistencia al agrietamiento por frío.
La resistencia a la punción no es negociable para los cortes con hueso: se requieren películas reticuladas de alto abuso para evitar microperforaciones durante el tránsito.
Existen compensaciones materiales: las opciones de alta barrera, como una bolsa de película retráctil para carne de PVDC, ofrecen una extensión excepcional de la vida útil, pero deben sopesarse en función de los costos y los mandatos de sostenibilidad regionales.
La validación requiere pruebas en línea: las especificaciones teóricas deben probarse contra la contaminación del sello del mundo real (sangre/grasa) y el equipo de cámara de vacío existente.
Criterios de evaluación de referencia para películas para envasado de carne
Los equipos de ingeniería deben evaluar las películas de polímeros comparándolas con estrictas métricas de rendimiento. La película barrera retráctil requiere un examen cuidadoso antes de ingresar a cualquier línea de producción comercial. No puede confiar únicamente en mediciones básicas de espesor. Necesitamos analizar cuatro pilares críticos de evaluación.
Tasa de transmisión de oxígeno (OTR) y tasa de transmisión de vapor de humedad (MVTR)
La regulación de gases y humedad constituye la base de la conservación de la carne. OTR mide el volumen de oxígeno gaseoso que pasa a través de un metro cuadrado de película durante 24 horas. Debe definir umbrales OTR aceptables para prevenir agresivamente el crecimiento bacteriano aeróbico. Las carnes frescas exigen entornos de OTR ultrabajos para detener el deterioro. Por el contrario, MVTR mide el vapor de agua que escapa del paquete. El control estricto de MVTR previene la deshidratación severa y las posteriores quemaduras por congelación durante el almacenamiento en frío prolongado.
Integridad del sello bajo contaminación
La resistencia teórica del sello rara vez refleja las realidades reales del piso de producción. El procesamiento moderno opera a altas velocidades. Las capas de sellador encuentran frecuentemente jugos de carne cruda, grasa líquida y residuos pesados de sangre. Debe evaluar cómo se comporta la capa interna de polímero en estas condiciones altamente contaminadas. Las resinas de ionómero avanzadas a menudo proporcionan una resistencia superior al adhesivo en caliente. Se unen agresivamente a través de fuertes interferencias de líquidos. Los sellos débiles conducen inevitablemente a fallas catastróficas del vacío.
Tasa de contracción y óptica
La alta energía de contracción obliga a la película a ajustarse firmemente alrededor de cortes de carne irregulares. Una tasa de contracción superior, normalmente entre el 30% y el 50%, actúa efectivamente como una segunda piel. Esta conformación ajustada reduce drásticamente la purga interna y la pérdida por goteo desordenada. Los compradores también exigen un alto brillo y una claridad excepcional. Las propiedades ópticas superiores garantizan que la carne conserve su color vivo y tenga un aspecto muy apetitoso bajo una iluminación intensa en el comercio.
maquinabilidad
Una película sólo tiene valor si su equipo actual la maneja de manera eficiente. Debe confirmar la compatibilidad del material entre máquinas de envasado al vacío automatizadas y sistemas de cámara rotativa. Las películas rígidas o demasiado gruesas pueden atascar equipos sensibles. Las temperaturas de sellado inigualables derriten o distorsionan fácilmente el embalaje. La maquinabilidad adecuada garantiza ciclos de producción fluidos sin requerir modificaciones de equipos complejas o costosas.
Referencia de métricas de embalaje de referencia
Métrica de evaluación
Rango objetivo estándar
Función protectora primaria
OTR (Transmisión de Oxígeno)
< 15 cc/m²/24h
Inhibe las bacterias aeróbicas y ralentiza la oxidación de lípidos.
MVTR (vapor de humedad)
< 5 g/m²/24 h
Previene la deshidratación y las quemaduras graves por congelación.
Porcentaje de contracción
35% - 45% (a 85°C)
Reduce la pérdida por goteo y mejora el atractivo estético.
Resistencia a la contaminación del sello
Alto (a base de ionómero)
Garantiza sellos herméticos a pesar de la interferencia de sangre/grasa.
Coincidencia de especificaciones de películas con categorías de carne
Diferentes proteínas reaccionan de manera única a la exposición ambiental. Un enfoque de película universal simplemente no funciona para operaciones de procesamiento complejas. Debes emparejar las propiedades químicas de la carne directamente con la estructura molecular del embalaje.
Carnes Rojas Frescas (Vacuno, Cordero, Cerdo)
Las carnes rojas frescas enfrentan un riesgo principal dominante: la oxidación acelerada. La exposición al oxígeno degrada rápidamente las moléculas de mioglobina. Esta degradación convierte la carne roja vibrante en un tono marrón poco apetecible. Los organismos de descomposición también se multiplican rápidamente en ambientes ricos en oxígeno. La solución requerida implica el uso de películas de alta barrera que contengan EVOH o PVDC. Estos polímeros avanzados crean un entorno de OTR ultrabajo. Esta barrera robusta mantiene la estabilidad crucial de la mioglobina y extiende con éxito la vida útil refrigerada durante semanas.
Carnes Procesadas, Curadas y Ahumadas
Los productos curados y ahumados se someten a costosos procesos de mejora del sabor. Su principal riesgo implica una pérdida severa de humedad, degradación del sabor y una desagradable decoloración por la luz ultravioleta. Las carnes frías y las salchichas pierden fácilmente sus perfiles aromáticos distintivos si se sellan incorrectamente. Debe implementar películas de barrera media a alta centradas en gran medida en un control estricto de MVTR. Este enfoque especializado fija permanentemente los rendimientos de peso iniciales. Sella herméticamente perfiles de sabor complejos dentro del paquete.
Aves y Carnes Congeladas
La congelación cambia fundamentalmente los requisitos de embalaje. Los principales riesgos se centran por completo en quemaduras masivas por congelación y grietas repentinas en frío durante el transporte brusco. Las barreras ultraaltas de oxígeno importan mucho menos cuando la carne permanece congelada. En cambio, la solución óptima requiere películas retráctiles de barrera mezcladas con poliolefina. Estos polímeros altamente duraderos priorizan la flexibilidad a temperaturas bajo cero. Absorben sin problemas los impactos del transporte pesado, evitando fracturas estructurales en largas cadenas de suministro.
Error común: utilizar películas EVOH costosas de alta barrera para aves de corral estrictamente congeladas. Infla innecesariamente los presupuestos de embalaje sin agregar un valor de conservación mensurable.
Mejores prácticas: Solicite siempre datos de pruebas de flexión a baja temperatura antes de aprobar películas destinadas a operaciones de congelación rápida.
Mitigar los riesgos de pinchazos en cortes abrasivos y con hueso
La manipulación de productos pesados y con hueso exige una protección física agresiva. Los materiales de embalaje estándar fallan instantáneamente cuando se presionan contra bordes afilados de huesos o cartílagos ásperos. Necesita resiliencia diseñada para sobrevivir a la distribución.
El costo de las microperforaciones
Las microperforaciones son desgarros diminutos y casi invisibles en la estructura del envase. Destruyen silenciosamente el ambiente de vacío interno. El oxígeno inunda el paquete, provocando una rápida proliferación bacteriana. Estos pequeños pinchazos provocan directamente el deterioro inmediato del producto y agresivas devoluciones de cargos por parte de los minoristas. El daño financiero va mucho más allá de la carne desechada. Los problemas repetidos de filtraciones dañan gravemente y de forma permanente la reputación de su marca entre los principales compradores de supermercados.
Películas reticuladas de alto abuso
Los ingenieros resuelven problemas de pinchazos mediante la reticulación de haces de electrones. Este avanzado proceso de fabricación bombardea el polímero con electrones de alta energía. Altera químicamente la estructura molecular interna, uniendo cadenas de polímeros independientes en una red unificada. Esta transformación estructural proporciona una resistencia a la tracción enormemente superior. Las bolsas reticuladas se estiran significativamente antes de romperse, lo que las hace increíblemente resistentes a impactos repentinos y bruscos.
Integración Bone-Guard
Los recortes extremos requieren mecanismos de defensa suplementarios. Las bolsas reticuladas estándar a veces necesitan ayuda adicional contra los bordes salientes agresivos. Los procesadores deben elegir entre bolsas de parche integradas y protectores óseos externos. Las bolsas con parche cuentan con capas internas fuertemente reforzadas soldadas directamente a la película primaria. Ofrecen una excelente velocidad operativa. Alternativamente, los operadores aplican manualmente protectores óseos externos recubiertos de cera. Reserva estos protectores externos gruesos para artículos excepcionalmente difíciles como filetes Tomahawk y jamones grandes con hueso.
Cuándo especificar una bolsa de película retráctil para carne de PVDC
La selección de polímeros a menudo determina los límites absolutos de su radio de distribución geográfica. Saber con precisión cuándo implementar resinas de rendimiento ultraalto protege sus activos proteicos más valiosos en plazos prolongados.
Ventajas técnicas
El cloruro de polivinilideno (PVDC) mantiene una reputación inquebrantable como material de barrera de primera calidad. Una bolsa de película retráctil para carne de PVDC sirve como estándar de oro absoluto para necesidades extremas de conservación. A diferencia de otros polímeros, el PVDC repele tanto el oxígeno como la humedad simultáneamente. Permanece muy estable incluso en entornos de procesamiento húmedos y con mucha humedad. También proporciona una excelente resistencia a la pérdida de sabor, manteniendo contenidos los distintos aromas de la carne de forma segura.
Casos de uso ideales
Usted especifica este material robusto cuando el fracaso no es en absoluto una opción. PVDC destaca en la exportación a larga distancia de carnes frescas de primera calidad a través de fronteras internacionales. El transporte marítimo requiere meses de refrigeración estable. Además, los programas de envejecimiento prolongado de la carne vacuna dependen en gran medida del PVDC. La carne debe envejecer de forma segura en un ambiente anaeróbico estrictamente controlado durante hasta 60 días para maximizar la ternura y el desarrollo del sabor.
Evaluación de las compensaciones
A pesar de su formidable destreza técnica, el PVDC conlleva concesiones estratégicas específicas. Los compradores deben abordar objetivamente las cambiantes realidades medioambientales y de cumplimiento normativo. El PVDC contiene cloro, lo que con frecuencia complica los flujos de reciclaje y los protocolos de incineración locales. Las alternativas de EVOH de la competencia ofrecen un perfil ambiental más limpio. Sin embargo, EVOH pierde agresivamente su capacidad de bloquear el oxígeno cuando se expone a mucha humedad. Debe sopesar objetivamente los mandatos regionales de sostenibilidad con las demandas obligatorias de vida útil de sus productos cárnicos premium.
Implementación: cómo validar y preseleccionar a su proveedor
La transición a un nuevo material de embalaje requiere una validación rigurosa basada en evidencia. Nunca compre inventario a granel basándose exclusivamente en folletos de marketing. Necesita un marco de implementación sistemático.
Solicitud de Fichas Técnicas (TDS)
La evaluación comienza estrictamente en papel. Exija una hoja de datos técnicos completa a cada posible proveedor. Debe examinar de cerca las métricas de desempeño específicas. Verifique el calibre general (espesor) y la estructura de la capa. Verifique el OTR y MVTR indicados con sus requisitos básicos. Fundamentalmente, examine el porcentaje exacto de contracción medido a temperaturas específicas del agua de procesamiento, generalmente alrededor de 85 °C (185 °F). Los perfiles de contracción inconsistentes indican un control de fabricación deficiente.
Realizar una prueba de línea
Una vez que las métricas en papel se alinean, debe ejecutar una prueba de línea física. Extienda el material de muestra en su equipo activo. Siga un procedimiento de prueba estructurado para verificar la compatibilidad operativa.
Pruebe las temperaturas de la barra de sellado: ajuste gradualmente los elementos calefactores. Encuentre la ventana de temperatura precisa donde la película sella de forma segura sin quemarse ni derretirse.
Analice el rendimiento del túnel de contracción: pase paquetes sellados a través de su túnel de agua caliente. Observe la velocidad de contracción y observe de cerca si hay orejas de perro o arrugas antiestéticas.
Desafío Fuerza del Sello: Contaminar intencionalmente el área de sellado con grasa líquida y sangre. Ejecute el ciclo de vacío y verifique que la fuerza de adherencia en caliente se mantenga firme.
Mida los tiempos del ciclo: asegúrese de que la nueva película no ralentice sus cámaras rotativas automatizadas. Los tiempos de ciclo más lentos arruinan la eficiencia de la producción diaria.
La auditoría de 30 días
El éxito inmediato del sellado no garantiza la estabilidad en almacenamiento a largo plazo. Debe recomendar y supervisar un estudio de vida útil controlada. Guarde la carne recién envasada en refrigeración comercial estándar para una auditoría completa de 30 días. Realice un seguimiento meticuloso de las tasas de fugas durante este período. Mida cualquier reducción de purga visible en comparación con su embalaje anterior. Finalmente, documente la retención del color rojo diariamente. Comprométase a realizar un lanzamiento comercial completo solo después de que la auditoría demuestre un éxito total.
Conclusión
El embalaje funciona principalmente como un activo protector activo, nunca como un simple gasto de una sola línea. Intentar recortar ciegamente los presupuestos de las películas de polímeros invita al desastre. La película más barata conduce inevitablemente a pérdidas financieras masivas debido al rápido deterioro del producto, fuertes devoluciones de cargos por parte de los minoristas y daños permanentes a la marca.
Debe abordar la adquisición como un proceso de emparejamiento altamente técnico. Antes de llamar a los proveedores, siéntese y mapee su cartera de productos exacta. Delinee claramente entre las líneas frescas y congeladas, y separe los cortes abrasivos con hueso de los delicados artículos sin hueso. Una vez que defina estas variables operativas, podrá solicitar con confianza rollos de muestra adecuados para pruebas físicas rigurosas.
Siga estos pasos finales orientados a la acción:
Audite sus tasas de fugas actuales para identificar maquinaria específica o puntos débiles de materiales.
Solicite Fichas Técnicas actualizadas de sus proveedores existentes para establecer una línea de base comparativa.
Programe pruebas de línea controladas para cualquier material nuevo reticulado o de alta barrera que se esté considerando.
Supervise su panorama regulatorio regional con respecto al cumplimiento de polímeros para adelantarse a los mandatos de sostenibilidad.
Preguntas frecuentes
P: ¿Cuál es el espesor (calibre) ideal para la película retráctil de barrera en el envasado de carne?
R: El espesor ideal varía significativamente según la aplicación. Los cortes minoristas deshuesados suelen funcionar perfectamente con películas de 40 a 50 micrones. Por el contrario, los cortes pesados con hueso y los artículos abrasivos requieren estrictamente entre 70 y 90 micrones o bolsas de parche reforzadas especializadas para sobrevivir al transporte brusco.
P: ¿Cómo afecta la película retráctil de barrera a la vida útil de la carne fresca?
R: Al restringir en gran medida la exposición al oxígeno externo y mantener un vacío interno estricto, las películas de alta barrera alteran drásticamente las tasas de degradación. Extienden efectivamente la vida útil de la carne fresca desde unos pocos días hasta más de 30 días bajo una refrigeración comercial adecuada.
P: ¿Puedo utilizar películas de alta barrera en máquinas de envasado al vacío estándar?
R: Generalmente sí, puedes ejecutarlos con equipo estándar. Sin embargo, es probable que necesite recalibrar las temperaturas de la barra de sellado y reducir la configuración de agua/aire del túnel. Los ajustes dependen completamente de la mezcla de polímeros específica y del calibre general de la nueva película.
P: ¿Cuál es la diferencia entre EVOH y PVDC en el envasado de carne?
R: Ambos funcionan como excelentes barreras contra el oxígeno. Con frecuencia se prefiere EVOH por su perfil de reciclaje ambiental mucho más limpio. Sin embargo, el PVDC ofrece propiedades de barrera contra la humedad muy superiores y mantiene una fuerte integridad estructural incluso en entornos de procesamiento muy húmedos y mojados.